


حقیقی دنیا کے انجینئرنگ چیلنجز، ZT کے ذریعے حل کیے گئے۔
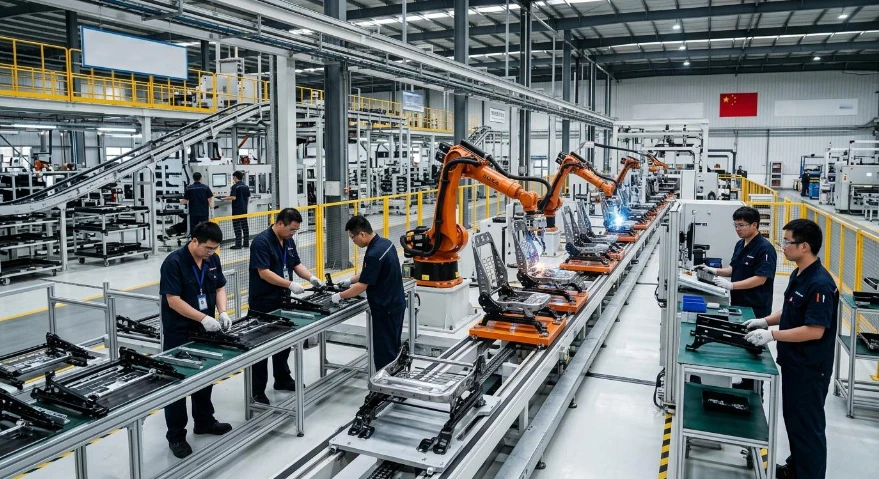
ہم جو بھی پرزہ تیار کرتے ہیں وہ حل شدہ مسئلے کی نمائندگی کرتا ہے- چاہے وہ مائیکرو سٹیمپنگ پر چپٹا پن حاصل کرنا ہو، بغیر کسی بگاڑ کے بھاری ساختی فریم کو ویلڈنگ کرنا ہو، یا 12 ہفتوں کی ٹائم لائن پر 50,000 حصوں کی فراہمی ہو۔ یہ کیس اسٹڈیز ظاہر کرتی ہیں کہ کس طرح ZT کا انجینئرنگ نقطہ نظر اہم نتائج فراہم کرتا ہے:صفر نقائص، بروقت ترسیل، اور کم کل لاگت۔
نوٹ: کچھ صارفین کے نام رازداری کے لیے روکے گئے ہیں۔ تمام اعداد و شمار اور نتائج حقیقی ہیں۔
چیلنج:ایک معروف الیکٹرک گاڑیاں بنانے والے کو سیٹ ایڈجسٹمنٹ میکانزم کے لیے اعلیٰ طاقت والے HSLA سٹیل سٹیمپنگ کی ضرورت ہے۔ پچھلے سپلائیر نے اسپرنگ بیک تغیرات کے ساتھ جدوجہد کی، جس کی وجہ سے اسمبلی کے دوران وقفے وقفے سے بائنڈنگ ہوتی ہے۔ چپٹی رواداری تھی۔0.1 ملی میٹر سے کم یا اس کے برابربڑھتے ہوئے سطح کے پار۔
ZT حل:ہم نے ان لائن کوائننگ اور تناؤ سے نجات دلانے والے اسٹیشنوں کے ساتھ ایک پروگریسو ڈائی انجنیئر کیا ہے تاکہ خالی ہونے سے پہلے چپٹا ہو جائے۔ پرزے ہمارے پر چلتے ہیں۔JH21-200 (200T) پریسخودکار ان ڈائی ٹیپنگ کے ساتھ۔ ہم پر چپٹی کی تصدیق کی جاتی ہے۔سی ایم ایمشروع ہونے پر اور ہر 2 گھنٹے بعد۔
نتائج:
صفر پی پی ایم نقائصپیداوار کے 18 ماہ سے زیادہ
اضافی بریکٹ فیملیز کو شامل کرنے کے لیے پروگرام کو وسعت دی گئی۔
گاہک نے آنے والے معائنے کی تعدد کو 50٪ تک کم کر دیا
صنعت:آٹوموٹو |حصے:سیٹ ٹریک سٹیمپنگ، ریکلائنر بریکٹ
کمرشل وہیکل OEMs کے لیے ہیوی ڈیوٹی ٹرک سیٹ ہارڈ ویئر

چیلنج:دو بڑے تجارتی گاڑیوں کے مینوفیکچررز کو 6 ملی میٹر موٹائی تک سیٹ ٹریک ریلز اور ساختی سٹیمپنگ کی ضرورت تھی۔ انہیں ایک واحد سپلائر کی ضرورت تھی جو ہائی ٹنیج سٹیمپنگ اور ہیوی پلیٹ فیبریکیشن دونوں کو ہینڈل کر سکے- اور لائن کی تنصیب کے لیے تیار ویلڈڈ ذیلی اسمبلیاں فراہم کر سکے۔
ZT حل:ہم نے اپنے 630T ہائیڈرولک پریس پر 30,000W کی موٹی ماؤنٹنگ پلیٹوں کی لیزر کٹنگ کے ساتھ سٹیمپنگ کو یکجا کیا۔ ویلڈڈ ذیلی اسمبلیاں ٹرنکی ماڈیولز کے طور پر فراہم کی گئیں، جس سے صارفین کی اندرون خانہ ویلڈنگ لیبر کو کم کیا گیا اور ان کی سپلائی چین کو آسان بنایا گیا۔
نتائج:
3 سالہ پروگرام پر 100% بروقت ترسیل
صفر ویلڈ سے متعلقہ فیلڈ کی ناکامیاں
گاہک نے اس حصے کی فیملی کے لیے تین سپلائرز کو ZT میں یکجا کیا۔
صنعت:آٹوموٹو / ہیوی ٹرک |حصے:سیٹ ٹریک ریلز، چیسس بریکٹ، ویلڈیڈ اسمبلیاں
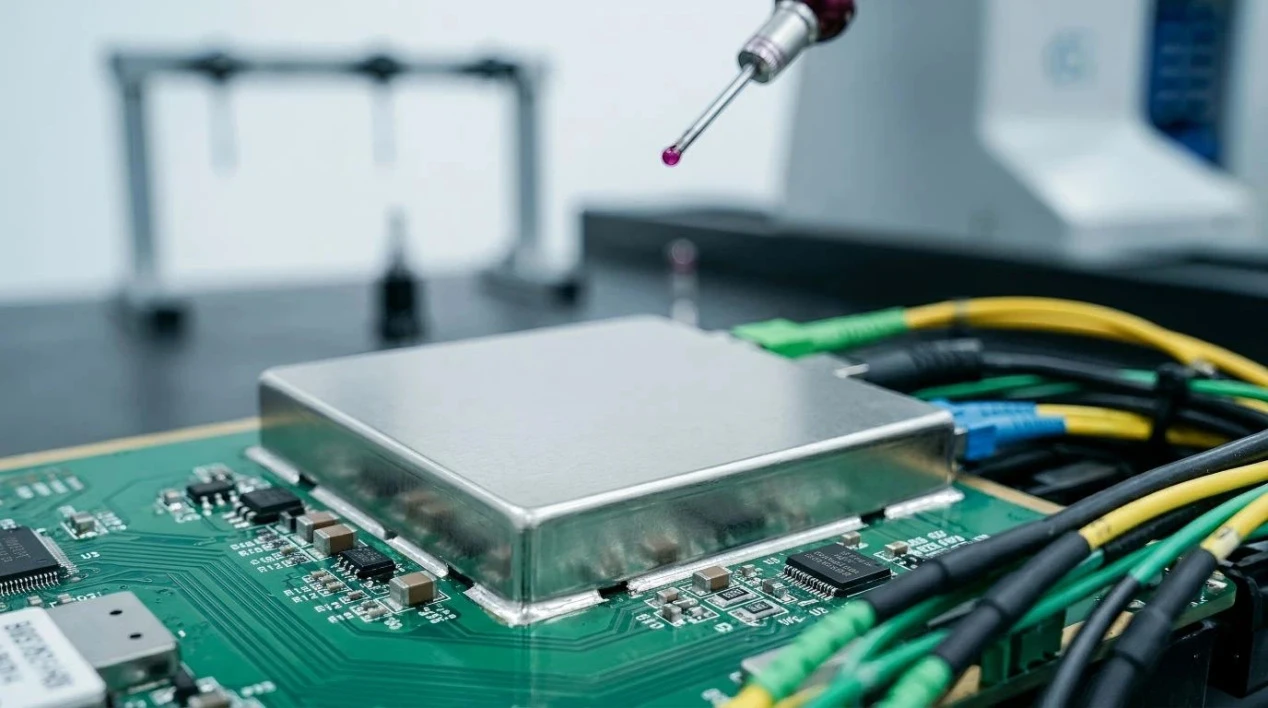
چیلنج:ایک سرکردہ 5G انفراسٹرکچر فراہم کنندہ کو SMT اسمبلی کے دوران قابل اعتماد ویکیوم پک اپ کے لیے 0.05mm سے کم یا اس کے برابر فلیٹنس والے EMI شیلڈنگ کین کی ضرورت ہوتی ہے۔ مواد نکل سلور (C7521) تھا جو 3.5 GHz سے زیادہ ہائی فریکوئنسی کشندگی کے لیے تھا۔ پچھلے سپلائر کو وقفے وقفے سے چپٹا پن کے مسائل تھے جس کی وجہ سے چننے اور جگہ کی خرابیاں تھیں۔
ZT حل:ہم نے ان لائن کوائننگ اسٹیشنوں کے ساتھ ایک پروگریسو ڈائی ڈیزائن کیا ہے جو پٹی کو چھیدنے سے پہلے سکیڑتا ہے، چپٹا پن میں بند کر دیتا ہے۔ حصوں پر JH21-80 اور JH21-125 پریس پر مہر لگائی جاتی ہے اور سطحی نقائص کے لیے 100% وژن کا معائنہ کیا جاتا ہے۔ ہر 2 گھنٹے میں CMM پر فلیٹنس کی تصدیق کی جاتی ہے۔
نتائج:
صفر جگہ کی غلطیاں2 ملین سے زیادہ حصوں کی فراہمی
کسٹمر نے پروگرام کو اضافی شیلڈ جیومیٹری تک بڑھا دیا۔
ایس ایم ٹی لائن ڈاؤن ٹائم میں 30 فیصد کمی کی گئی
صنعت:ٹیلی کمیونیکیشنز |حصے:EMI شیلڈنگ کین، RF کور
آٹوموٹو ویلڈنگ سیل کے لیے روبوٹک پیڈسٹلز
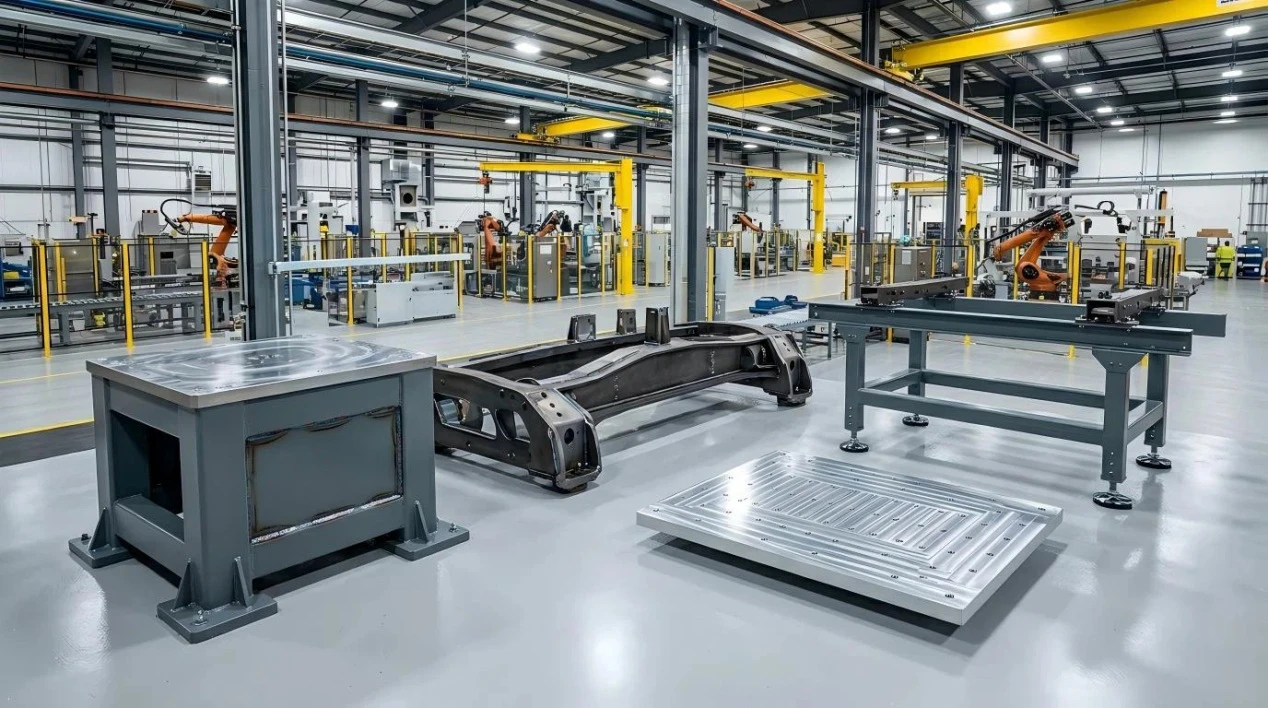
چیلنج:ایک سسٹم انٹیگریٹر کو باڈی شاپ ویلڈنگ سیل کے لیے 20 روبوٹ پیڈسٹلز کی ضرورت تھی۔ پیڈسٹلز کو بڑھتے ہوئے سطح کی ہمواری 0.1 ملی میٹر سے کم یا اس کے برابر اور روبوٹ ڈریس پیک کے لیے کیبل پاس تھرو کی ضرورت ہوتی ہے۔ لیڈ ٹائم سخت تھا - آرڈر سے انسٹالیشن تک 10 ہفتے۔
ZT حل:ہم نے Q355B ساختی اسٹیل سے پیڈسٹل تیار کیے،تناؤ سے نجاتویلڈنگ کے بعد، اور ہماری X2018A گینٹری مل پر اوپر کی بڑھتی ہوئی سطح کو مشین بنایا۔ کیبل پاس-تھرو لیزر کٹ اور لائنڈ تھے۔ ہیکساگون آرٹیکلیولیٹڈ آرم پر فلیٹنس کی تصدیق ہوئی۔
نتائج:
تمام 20 پیڈسٹل ڈیلیور کر دیے گئے۔8 ہفتے- شیڈول سے دو ہفتے پہلے
ہر پیڈسٹل پر چپٹا پن 0.08 ملی میٹر سے کم یا اس کے برابر ہے۔
روبوٹ کمیشننگ کے دوران انٹیگریٹر نے صفر صف بندی کے مسائل کی اطلاع دی۔
صنعت:صنعتی آٹومیشن |حصے:روبوٹ پیڈسٹل، مشین بیس
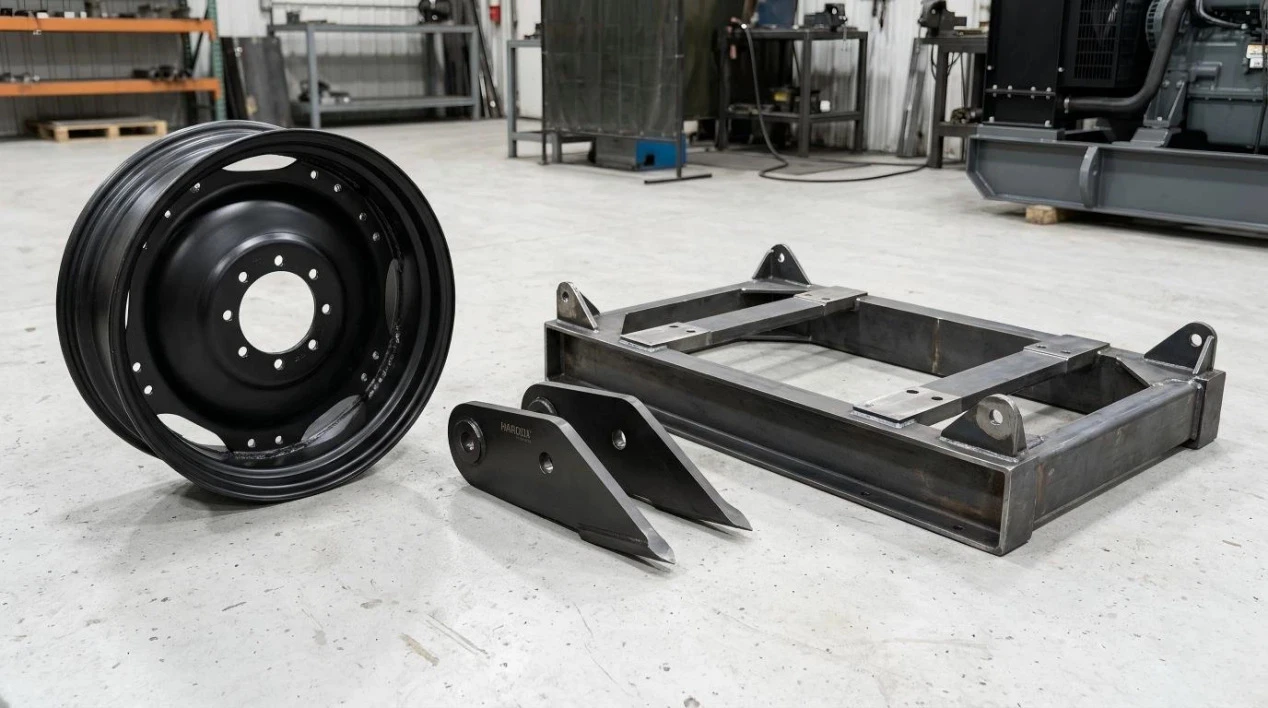
چیلنج:ایک اٹیچمنٹ مینوفیکچرر کو بالٹیوں کو خندق کرنے کے لیے سائیڈ کٹر کی ضرورت ہوتی ہے جو کھرچنے والی ریتلی مٹی میں معیاری AR400 اسٹیل کو ختم کردے۔ پچھلا کٹر 400-500 گھنٹوں میں ختم ہو جاتا ہے، جس کے لیے بار بار فیلڈ کو تبدیل کرنا پڑتا ہے۔
ZT حل:ہم اپنے 30,000W لیزر پر Hardox 500 سے لیزر کٹ سائیڈ کٹر کرتے ہیں۔ کم سے کم HAZ 500 HBW سختی کو صحیح کنارے تک محفوظ رکھتا ہے۔ ہموار پہننے کی سطح فراہم کرنے کے لیے پلو بولٹ کے لیے بولٹ کے سوراخ کاؤنٹر سنک ہوتے ہیں۔
نتائج:
کٹر نے مٹی کے ایک ہی حالات میں 800+ گھنٹے حاصل کیے - 60% بہتری
گاہک نے پہننے کے تمام پرزوں کو Hardox میں تبدیل کر دیا، جس سے سروس کی زندگی میں 60% اضافہ ہوا
فیلڈ ریپلیسمنٹ لیبر میں 40 فیصد کمی
صنعت:زراعت / بھاری سامان |حصے:کھدائی کرنے والے سائیڈ کٹر، بالٹی کے کنارے
کلینکل لیب ورک سٹیشنز کے لیے گہرے ڈران سٹینلیس ڈوب
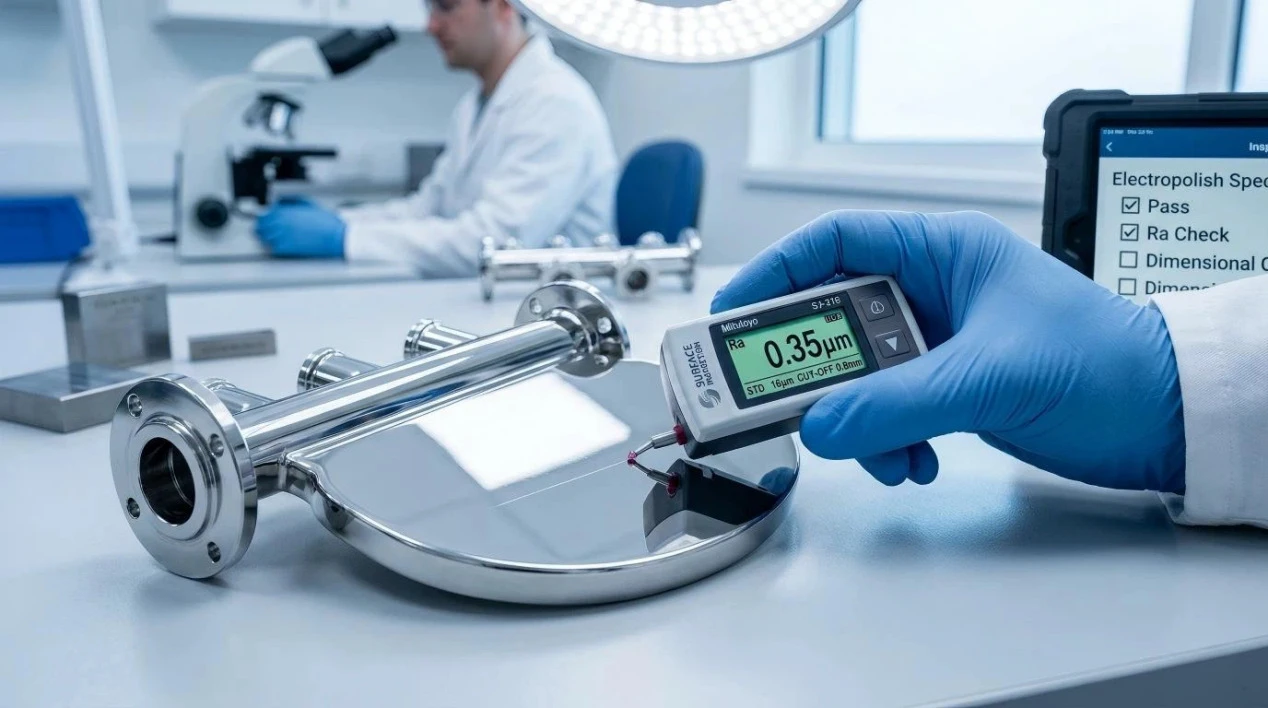
چیلنج:ایک لیب کا سامان فراہم کرنے والے کو خودکار نمونے کی تیاری کے ورک سٹیشنوں کے لیے بغیر کسی سٹینلیس سنک کی ضرورت تھی۔ بلیچ کی بنیاد پر صفائی کرنے والے ایجنٹوں کی وجہ سے ویلڈڈ سنک ناکام ہو گئے تھے۔ روزانہ ڈس انفیکشن کا مقابلہ کرنے کے لیے ضروری مواد۔
ZT حل:ہم نے اپنے 630T ہائیڈرولک پریس پر 316L سٹینلیس سٹیل سے سنگل پیس ڈیپ ڈرین سنک تیار کیا۔ ہموار تعمیر نے ویلڈ کی دراڑوں کو ختم کردیا۔ زیادہ سے زیادہ صفائی اور سنکنرن مزاحمت کے لیے سنک کو 0.4μm سے کم یا اس کے برابر Raa پر الیکٹرو پولش کیا گیا تھا۔
نتائج:
کلینکل لیب کے ماحول میں 2 سال کے بعد صفر سنکنرن کی ناکامی۔
گاہک نے سنک کی تمام ضروریات کو گہرے دراز کی تعمیر میں تبدیل کر دیا۔
کسٹمر کی صفائی کی توثیق کے وقت میں 25 فیصد کمی
صنعت:میڈیکل اور لیبارٹری |حصے:سٹینلیس سٹیل کے ڈوب، نمونہ پری ورک سٹیشن
چاہے آپ چپٹے پن کے مسائل، سنکنرن کی ناکامی، یا سخت ڈیلیوری ٹائم لائنز سے لڑ رہے ہوں، ZT کی انجینئرنگ ٹیم مدد کر سکتی ہے۔ اپنی ڈرائنگ اپ لوڈ کریں اور ہمیں اپنے چیلنج کے بارے میں بتائیں۔
