


گہری ڈرائنگ سروسز
بیلناکار اور پیچیدہ کھوکھلی اجزاء کے لئے ہموار دھات کی تشکیل
صلاحیت کا جائزہ
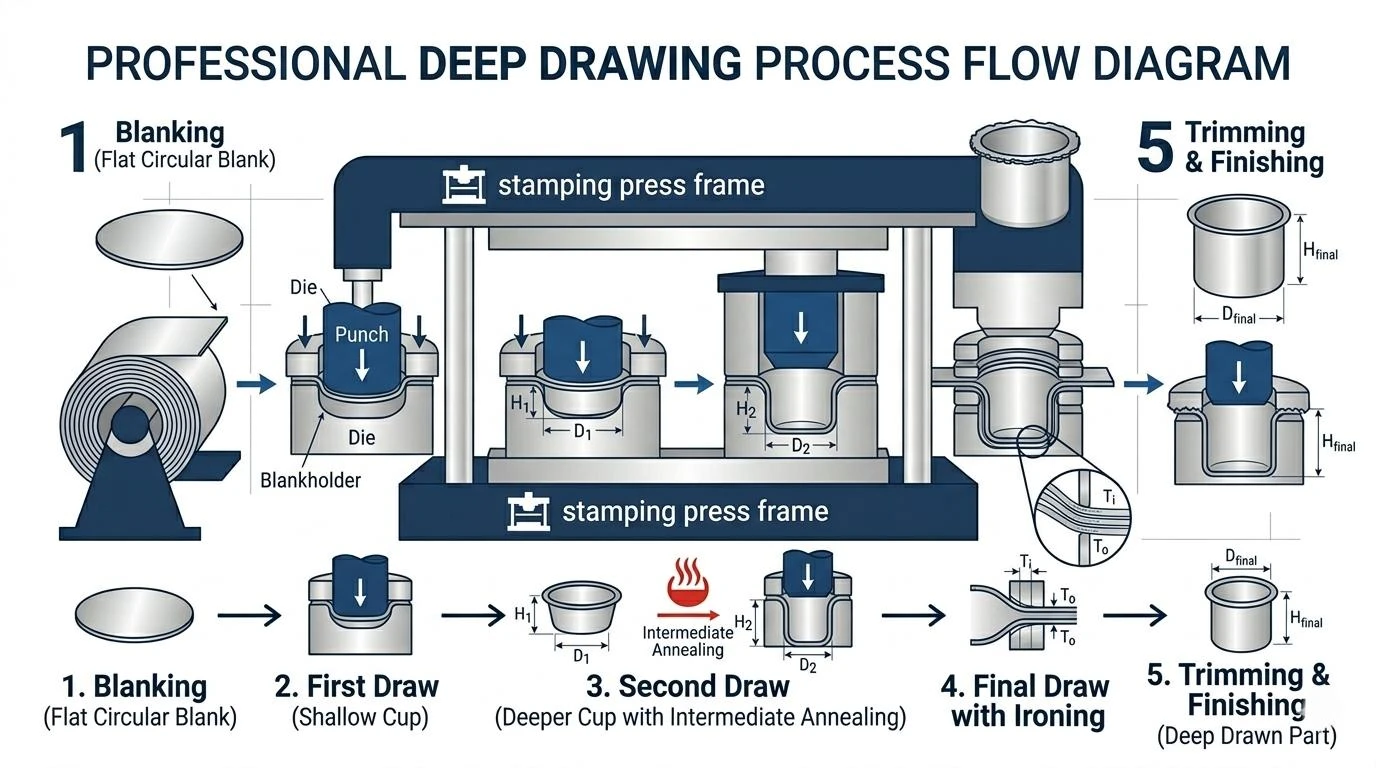
ZT پر گہری ڈرائنگ
گہری ڈرائنگ کنٹرول شدہ مواد کے بہاؤ کے ذریعے فلیٹ میٹل خالی کو ایک ہموار، کھوکھلے جزو میں تبدیل کرتی ہے۔ سٹیمپنگ کے برعکس، جو کاٹتا اور موڑتا ہے، گہری ڈرائنگ دھات کو کھینچتی اور سکیڑتی ہے، جس سے اعلیٰ طاقت، بغیر ویلڈز، اور بہترین دباؤ کی سالمیت کے ساتھ پرزے تیار ہوتے ہیں۔
ZT سے گہری ڈرائنگ کیوں؟

630-ٹن کی صلاحیت

ہموار تعمیر

ڈرا تناسب کی مہارت
ہائیڈرولک پریس فلیٹ اور گہری ڈرائنگ لفافہ
گہری ڈرائنگ کے لیے کنٹرول شدہ، مستقل دباؤ کی ضرورت ہوتی ہے - نہ کہ میکینیکل پریس کے تیز رفتار اثرات۔ ہمارا ہائیڈرولک پریس فلیٹ یہ کنٹرول فراہم کرتا ہے۔
|
پریس ماڈل |
ٹننج |
زیادہ سے زیادہ ڈرا گہرائی (سنگل ڈرا) |
عام ایپلی کیشنز |
|
YHA32-630 |
630T |
120 ملی میٹر (304 SS، 1.5 ملی میٹر) |
بڑے سنک، سلنڈر کور، فلٹر ہاؤسنگ |
|
YH52-500 |
500T |
100mm |
درمیانی ٹوپیاں، آکسیجن سلنڈر کور |
|
YH32-315A |
315T |
80mm |
چھوٹی ٹوپیاں، سینسر ہاؤسنگ، فلٹر پیالے۔ |
|
YB32-100 |
100T |
40mm |
چھوٹے سے تیار کردہ حصے، الیکٹرانک ہاؤسنگ |
مواد اور عمل کی صلاحیتیں:
|
پیرامیٹر |
رینج |
|
مواد کی موٹائی |
0.5 ملی میٹر - 3.0 ملی میٹر (محدود جیومیٹریوں کے لیے موٹا دستیاب ہے) |
|
مواد کی اقسام |
304/316 سٹینلیس، سی آر ایس، ایلومینیم (5052/6061)، پیتل، تانبا |
|
زیادہ سے زیادہ ڈرا کا تناسب (سنگل ڈرا) |
2.2:1 (خالی قطر: ڈرا گہرائی) |
|
زیادہ سے زیادہ گہرائی (ملٹی ڈرا) |
انٹرمیڈیٹ اینیلنگ کے ساتھ 300 ملی میٹر تک |
|
دیوار کی موٹائی کی یکسانیت |
اصل خالی موٹائی کے 80% سے زیادہ یا اس کے برابر برقرار ہے۔ |
ZT پر گہری ڈرائنگ کا عمل

مرحلہ 1: خالی تیاری
ہمارے 30,000W لیزر یا بلینکنگ پریس پر خالی جگہیں کاٹی جاتی ہیں۔ کنارے کا معیار اہم ہے- لیزر سے کٹے ہوئے کنارے صاف اور گڑبڑ سے پاک ہوتے ہیں، جس سے ڈرائنگ کے دوران فریکچر کا خطرہ کم ہوتا ہے۔
مرحلہ 2: سنگل یا ملٹی اسٹیج ڈرائنگ
سنگل ڈرا:خالی جگہ کو ایک ہی جھٹکے میں حتمی شکل دی جاتی ہے۔
ملٹی اسٹیج ڈرا (پروگریسو ڈیپ ڈرائنگ):یہ حصہ لگاتار ڈرائنگ اسٹیشنوں سے گزرتا ہے، ہر ایک پروفائل کو بتدریج گہرا کرتا ہے۔ یہ مواد کو فریکچر کیے بغیر گہرے حصوں کی اجازت دیتا ہے۔
مرحلہ 3: انٹرمیڈیٹ اینیلنگ (اگر ضرورت ہو)
سٹینلیس سٹیل تیزی سے کام کرتا ہے۔ گہرے یا پیچیدہ حصوں کے لیے، ہم قرعہ اندازی کے درمیان لچک کو بحال کرنے کے لیے انٹرمیڈیٹ اینیلنگ کرتے ہیں۔ اینیلنگ کو کنٹرول شدہ پیرامیٹرز پر کیا جاتا ہے، جس کے بعد سختی کی تصدیق کی جاتی ہے۔
مرحلہ 4: تراشنا اور ختم کرنا
کھینچے ہوئے خول کو آخری اونچائی تک تراشا جاتا ہے، اور موتیوں، ڈمپلز، یا چھیدنے جیسی خصوصیات شامل کی جاتی ہیں۔ سطحوں کو پالش، الیکٹرو پولش یا چڑھایا جا سکتا ہے۔
میدان سے سبق: دیوار کی موٹائی کی یکسانیت کیوں اہمیت رکھتی ہے۔
فلٹر ہاؤسنگ کا تجربہ کار صارفنیچے کونے میں کریکنگدباؤ سائیکلنگ کے دوران. دراڑ وہیں سے شروع ہوئی جہاں دیوار تھی۔سب سے پتلا- ڈرائنگ کے دوران ناہموار مواد کے بہاؤ کا نتیجہ۔
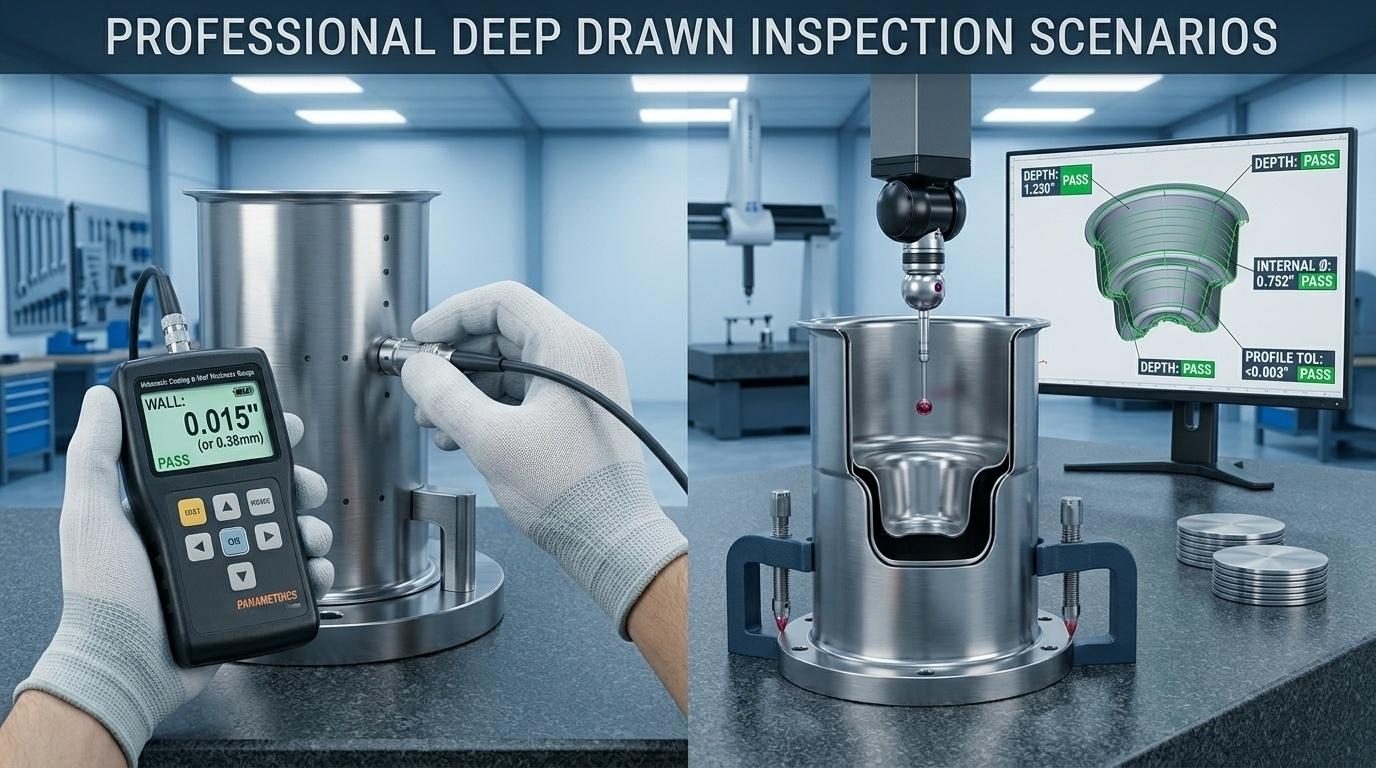
ہمارا حل:ہم نے زیادہ یکساں بہاؤ کو فروغ دینے کے لیے بلین ہولڈر پریشر اور پنچ ریڈیس کو ایڈجسٹ کیا۔ اب ہم الٹراسونک موڈ میں اپنے جرمن کوٹنگ موٹائی گیج کا استعمال کرتے ہوئے پہلے آرٹیکل حصوں پر فریم کے ارد گرد 4 پوائنٹس پر دیوار کی موٹائی کی پیمائش کرتے ہیں۔ پروڈکشن ریلیز سے پہلے دیوار کی موٹائی کی یکسانیت کی تصدیق کی جاتی ہے۔
ایک اور سبق: پالش ٹولنگ کی اہمیت
ایک صارف نے تیار کردہ سٹینلیس سٹیل کیپس کی ID پر گیلنگ (مٹیریل پک اپ) کی اطلاع دی۔ تحقیقات سے معلوم ہوا کہ ڈرا ڈائی کی سطح میں خوردبینی کھردری تھی جو سٹینلیس کو کھرچ رہی تھی۔ اب ہم تمام سٹینلیس ڈرائنگ ڈیز کو 0.1μm سے کم یا اس کے برابر Ra پر پالش کرتے ہیں اور گیلنگ کو روکنے کے لیے ہائی پریشر ڈرائنگ چکنا کرنے والا استعمال کرتے ہیں۔
گہرے تیار شدہ حصوں کے لیے کوالٹی کنٹرول
پہلا مضمون معائنہ:
- دیوار کی موٹائی:الٹراسونک موٹائی گیج یا کراس سیکشننگ کا استعمال کرتے ہوئے فلینج، درمیانی دیوار، اور نیچے کونے میں ماپا جاتا ہے۔
- ڈرا گہرائی اور ID/OD:Xi'an Edward CMM (0.005mm درستگی) پر تصدیق شدہ۔
- سطحی نقائص:قرعہ اندازی کے نشانات، جھریوں یا فریکچر کے لیے 100% بصری معائنہ۔
- لیک ٹیسٹنگ (سیلنگ ایپلی کیشنز کے لیے):دباؤ یا سیال سیلنگ کے لیے بنائے گئے کیپس اور ہاؤسنگ نمونے کی بنیاد پر ہیلیم لیک ٹیسٹ یا ہائیڈرو سٹیٹک پریشر ٹیسٹ کیے جا سکتے ہیں۔
- سرٹیفیکیشنز:ہمارا مینوفیکچرنگ بیس ISO 9001:2015 کے تحت کام کرتا ہے۔
نمائندہ ڈیپ ڈران پارٹس
|
حصہ |
تفصیل |
لنک |
|
گہری کھینچی ہوئی ٹوپیاں |
120 ملی میٹر گہرائی تک فٹنگ کے لیے ہموار حفاظتی ٹوپیاں |
|
|
آکسیجن سلنڈر کور |
طبی اور صنعتی سلنڈروں کے لیے ہیوی گیج سٹینلیس کور |
|
|
گہری کھینچی ہوئی سٹینلیس سٹیل کے ڈوبے۔ |
کھانے اور طبی استعمال کے لیے سنگل پیس، کرائس فری سنک |
|
|
ڈیپ ڈرا فلٹر ہاؤسنگ |
مائع اور گیس فلٹریشن کے لیے ہموار مکانات |
صنعتوں کی خدمت کی۔
میڈیکل اور لیبارٹری
سٹینلیس سنک، آلہ گھر - صفائی کے لیے الیکٹرو پولش۔
01
صنعتی گیس
آکسیجن سلنڈر کور، والو پروٹیکشن کیپس۔
02
سیال طاقت
فلٹر ہاؤسنگ، ہائیڈرولک ریزروائر کے اجزاء۔
03
خوراک اور مشروبات
ہموار سٹینلیس اجزاء جو بیکٹیریل ہاربریج پوائنٹس کو ختم کرتے ہیں۔
04
اکثر پوچھے گئے سوالات
Q1: ڈیپ ڈرائنگ بمقابلہ سٹیمپنگ اور ویلڈنگ - میرے حصے کے لیے کون سا بہتر ہے؟
|
فیچر |
گہرا ڈرا |
مہر لگا ہوا اور ویلڈیڈ |
|
سیون |
سیملیس-کوئی ویلڈ نہیں۔ |
ویلڈ سیون ہے |
|
رساو کا راستہ |
کوئی نہیں۔ |
ویلڈ میں ممکنہ |
|
سنکنرن مزاحمت |
وردی |
ویلڈ زون زیادہ حساس ہے |
|
حجم پر لاگت |
مسابقتی، ویلڈنگ کی لاگت کو ختم کرتا ہے |
سادہ جیومیٹری کے لیے کم ہو سکتا ہے۔ |
Q2: زیادہ سے زیادہ گہرائی سے قطر کا تناسب کیا ہے جو آپ حاصل کر سکتے ہیں؟
ایک ہی ڈرا میں سٹینلیس سٹیل کے لیے، تقریباً 1.2:1۔ گہرے تناسب کے لیے انٹرمیڈیٹ اینیلنگ کے ساتھ ملٹی اسٹیج ڈرائنگ کی ضرورت ہوتی ہے۔ ہمارا سب سے گہرا معیاری حصہ قرعہ اندازی کے تین مراحل کا استعمال کرتے ہوئے 2.5:1 حاصل کرتا ہے۔
Q3: میرے حصے کو فٹنگ سے ملنے کے لیے ایک خاص اندرونی پروفائل کی ضرورت ہے۔ کیا آپ اندرونی موتیوں کی مالا بنا سکتے ہیں؟
جی ہاں ہم ڈرائنگ کے عمل کے دوران اندرونی برقرار رکھنے کے موتیوں، قدموں، یا دھاگے سے منسلک پروفائلز بنا سکتے ہیں۔ اپنی فٹنگ ڈرائنگ یا نمونہ فراہم کریں۔
Q4: گہری کھینچے ہوئے سٹینلیس سٹیل کے لیے کون سی سطح کی تکمیل دستیاب ہے؟
جیسا کہ تیار کیا گیا:اندرونی اجزاء کے لیے موزوں ہے۔
#4 برش:فوڈ سروس اور میڈیکل کے لیے معیاری۔
الیکٹرو پولش:Ra 0.4μm سے کم یا اس کے برابر، زیادہ سے زیادہ سنکنرن مزاحمت-فارماسیوٹیکل اور سیمی کنڈکٹر گریڈ کے لیے غیر فعال۔


اپنے گہرے ڈرائنگ پروجیکٹ پر بات کرنے کے لیے تیار ہیں؟
اپنی ڈرائنگ اپ لوڈ کریں۔ ہماری انجینئرنگ ٹیم جانچ کرے گی۔drawabilityاور 2 کاروباری دنوں کے اندر بجٹ کی قیمت فراہم کریں۔
کوالٹی سسٹم اس صلاحیت کی حمایت کرتے ہیں۔

ISO 9001 سرٹیفکیٹ
معائنہ کا سامان:
Xi'an Edward CMM (0.005mm)|الٹراسونک موٹائی گیج|سطح کی کھردری ٹیسٹر|ہیلیم لیک ڈٹیکٹر (اختیاری)
ZT|تیانجن، چین|info@zntmetal.com